

Case Study av industriell avløpsvannbehandling med MBBR-teknologi
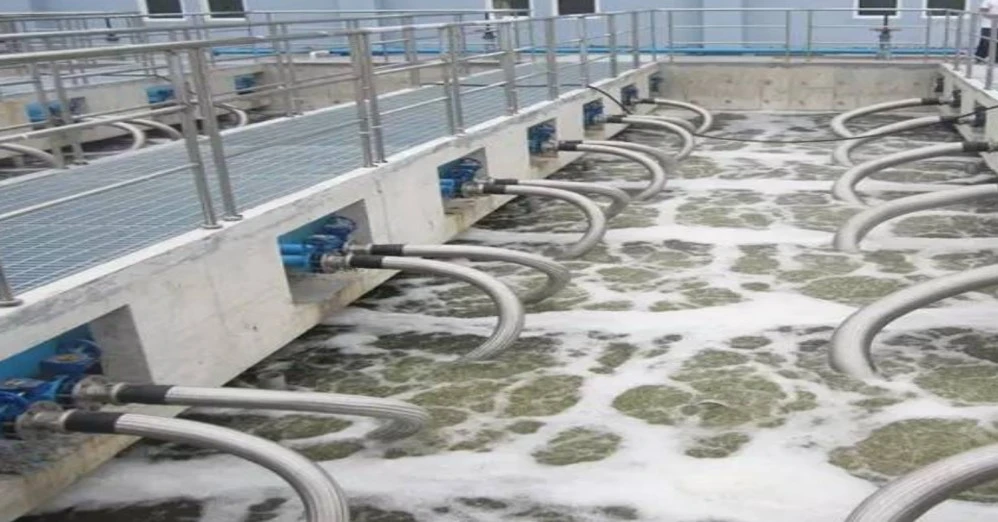
Et middels- matforedlingsanlegg sto overfor gjentatte brudd på samsvar3 til 4 ganger i kvartalet. Varierende produksjonsbelastningerpresset COD-topper forbi 1200 mg/L, overveldende det eksisterende aktivert slamsystemet. Slambulking, inkonsekvent nitrifikasjon og$12,000+ i månedlige tillegggjorde det klart: den biologiske behandlingskjernen trengte en grunnleggende redesign. Denne casestudien beskriver hvordan en MBBR-basert løsning snudde anleggetpå under 90 dager.
Prosjektoversikt
Med den raske ekspansjonen av næringsmiddelindustrien har utslippsvolumene og forurensningsmengdene økt betydelig. Kunden i dette prosjektet er en middels-til-stor matproduksjonsbedrift som opplevde hyppige overholdelsesproblemer på grunn av varierende innflytelseskvalitet og utilstrekkelig behandlingskapasitet i det eksisterende systemet. Anlegget behandler grønnsaker, sauser og klar-til-spiseprodukter, og genererer avløpsvann rikt på organisk materiale, suspenderte faste stoffer og ammoniakknitrogen fra vask av råvarer, blanchering og rengjøring av utstyr.
For å møte disse utfordringene ble et oppgradert biologisk behandlingssystem basert på MBBR-teknologi (Moving Bed Biofilm Reactor) designet og implementert. I motsetning til konvensjonelle aktivert slamprosesser som er helt avhengige av suspenderte mikroorganismer, introduserer MBBRtusenvis av gratis-flytende biofilmbæreresom er vertskap for spesialiserte bakteriesamfunn. Denne doble-suspensjonstilnærmingen gir høyere biomassekonsentrasjon per volumenhet, sterkere støtmotstand mot belastningsvariasjoner og mer stabil nitrifikasjonsytelse selv når hydrauliske forhold endres brått.
Etter igangkjøring oppnådde systemet konsekvent samsvar med utslippsstandarder, samtidig som det reduserte både slamproduksjon og driftskompleksitet. Anlegget eliminerte alle avløpsrelaterte tilleggsavgifter- og fikk muligheten til å akseptere ytterligere produksjonsvolum uten å utvide behandlingsfotavtrykket.
Designparametre
Vannmengde
Designet tok fullt ut produksjonssvingninger og fremtidige utvidelsesbehov. En toppfaktor på1.8ble tatt i bruk for å imøtekomme sesongmessige produksjonsstigninger i høstperioder, når gjennomstrømningen nesten kan dobles i løpet av et enkelt skift.
| Parameter | Verdi |
| Designkapasitet | 1,200 m³/d |
| Toppfaktor | 1.8 |
| Driftsmodus | Kontinuerlig (24 timer) |
Innflytende vannkvalitet
Avløpsvannet kommer hovedsakelig fra råvarevask, prosessering og rengjøring av utstyr. Den inneholder høye konsentrasjoner av organisk materiale og suspenderte stoffer, med COD-verdier som vanligvis varierer fra800 til 1200 mg/L. BOD/COD-forholdet på ca. 0,5 indikerergod biologisk nedbrytbarhet, noe som gjør den godt-egnet for biologisk behandling.
| Parameter | Verdi |
| TORSK | 800 - 1,200 mg/L |
| BIR | 400 - 600 mg/L |
| SS | 300 mg/L |
| NH₃-N | 40 mg/L |
| pH | 6.5 - 8.5 |
Utslippsstandard
Det behandlede avløpet må oppfylle lokale miljøutslippsstandarder. Disse grensene kan sammenlignes medKlasse 1A i Kinas GB 18918-2002og tilpasse seg typiske regler for avløpsvann fra næringsmiddelindustrien i Sørøst-asiatiske og Midtøsten-markeder.
| Parameter | Begrense |
| TORSK | <100 mg/L |
| BIR | <30 mg/L |
| SS | <70 mg/L |
| NH₃-N | <15 mg/L |
Prosessflyt og teknisk forklaring
Behandlingstog
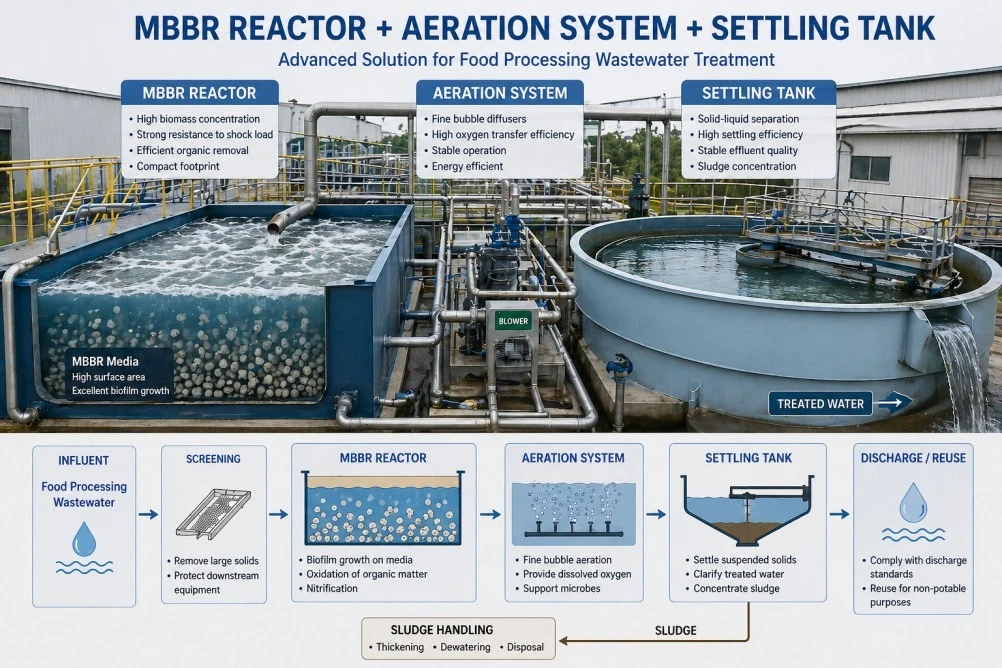
Den overordnede behandlingsprosessen følger en logisk progresjon fra fysisk forbehandling til biologisk nedbrytning og endelig avklaring:
Screening → Utjevning → MBBR-reaktor → Sekundær klaring → Desinfeksjon
Etter at grove faste stoffer og rusk er fjernet ved mekanisk sikting, kommer avløpsvannet inn i en utjevningstank designet med enhydraulisk retensjonstid (HRT) på 8 timer. Denne bufferkapasiteten er avgjørende for matforedlingsanlegg, der produksjonsplaner driver svært varierende utslippsmønstre. Utjevningstanken jevner ut både strømningshastigheter og konsentrasjonssvingninger, og sikrer en konsistent tilførsel til det biologiske stadiet nedstrøms.
Fra utjevningstanken pumpes avløpsvann inn i MBBR-reaktoren, som fungerer som kjernebehandlingsenhet. Inne i reaktoren,tusenvis av suspenderte biofilmbærerebeveger seg kontinuerlig gjennom vannsøylen under omrøring av et fint-bobleluftingssystem. Mikroorganismer koloniserer de beskyttede indre overflatene til disse bærerne, og danner et tett, metabolsk aktivt biofilmlag. Fordi bakteriene er forankret til bærerne i stedet for å flyte fritt, oppnår systemet en biomassekonsentrasjon2 til 3 ganger høyereenn et konvensjonelt aktivert slambasseng med samme volum.
Denne hybridarkitekturen gir flere viktige fordeler som direkte adresserer næringsmiddelindustriens operasjonelle utfordringer:
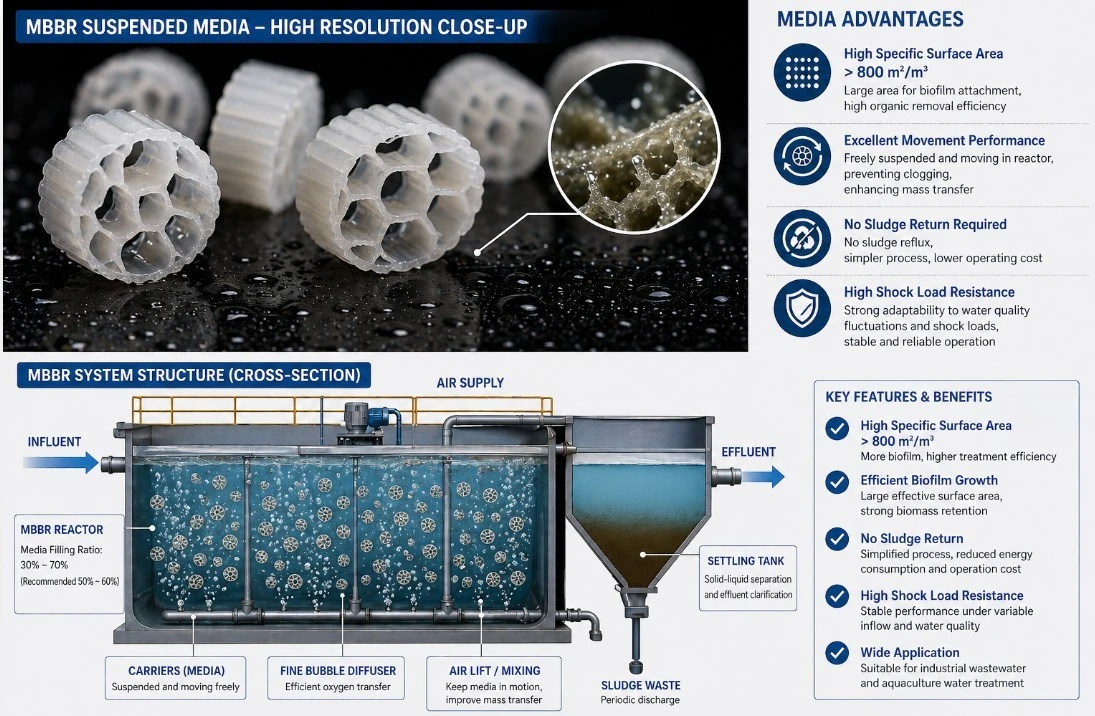
Høyere mikrobiell tetthet per volumenhet.Med et spesifikt overflateareal som overstiger 800 m²/m³ per kubikkmeter bæremedium, kan hver reaktor være vert for vesentlig mer aktiv biomasse enn et suspendert-vekstsystem med tilsvarende dimensjoner. Dette betyr et mindre fotavtrykk eller høyere behandlingskapasitet i samme tank.
Samtidig nitrifikasjon og organisk nedbrytning.Biofilmens lagdelte struktur skaper aerobe soner på den ytre overflaten og anoksiske mikro-soner dypere inne. Denne stratifiseringen lar nitrifiserende bakterier (som oksiderer ammoniakk til nitrat) og heterotrofe bakterier (som forbruker organisk karbon) sameksistere på samme bærer. Som et resultat fortsetter COD-fjerning og ammoniakkoksidasjon parallelt i stedet for å kreve separate tanktrinn.
Sterk motstand mot hydrauliske og organiske støtbelastninger.Tilknyttede-vekstbakterier er langt mindre utsatt for utvasking enn suspenderte flokker. Når en plutselig økning i strømning eller COD-konsentrasjon treffer reaktoren, forblir biofilmen intakt på bærerne og gjenopptar full aktivitet når forholdene normaliseres. Denne innebygde-resiliensen er avgjørende for matforedlingsanlegg der produksjonstopper og rengjøringssykluser skaper daglige lastsvingninger.
Nøkkelberegninger og ytelse
Økonomiske indikatorer
Prosjektet ble levert til en samlet investering på$180,000, som tilsvarer omtrent $150 per kubikkmeter installert kapasitet. Dette kan sammenlignes gunstig med konvensjonelle aktivert slamanlegg i samme region, som typisk varierer fra $200 til $280 per m³ for sammenlignbare behandlingsmål. Driftskostnadene avregnes pr$0,35 per kubikkmeterav behandlet vann, drevet primært av lufteenergi og minimalt forbruk av kjemikalie.
| Punkt | Verdi |
| Total investering | $180,000 |
| Kostnad per m³ | $150/m³ |
| Driftskostnad | $0.35/m³ |
| Fotspor | 30 % mindre enn konvensjonelle systemer |
Behandlingsytelse
Etter at stabil drift var etablert, oppfylte eller overskred avløpskvaliteten alle utslippsgrenser. Følgende data representerer gjennomsnittsverdier registrert underseks måneder på rad med overvåkingetter igangkjøring:
| Parameter | Avløpsvann | Frekvens for fjerning |
| TORSK | 80 mg/L | 90% |
| BIR | 20 mg/L | 95% |
| SS | 50 mg/L | 83% |
| NH₃-N | 10 mg/L | 75% |
Systemet viser utmerket stabilitet selv under fluktuerende innflytende forhold. I løpet av en72-timers produksjonsoverspenningstestder COD-belastningen ble doblet midlertidig, holdt avløpskvaliteten seg innenfor tillatte grenser med kun marginale økninger i gjenværende COD- og BOD-konsentrasjoner. Gjenoppretting til baseline-ytelsen ble observert innen 24 timer etter at belastningen gikk tilbake til normale nivåer, noe som bekrefter robustheten til den biofilm-baserte behandlingsarkitekturen.
Høydepunkter i prosjektet
Hvorfor velge MBBR fremfor konvensjonelt aktivert slam?
Beslutningen om å ta i bruk MBBR for denne anleggsoppgraderingen ble drevet av en klar sammenligning av operasjonelle krav og prosessegenskaper. Konvensjonelle aktivert slamsystemer kreverkontinuerlig slam returpumping, nøye håndtering av forholdet mat-til-mikroorganisme (F/M) og periodisk slamsvinn for å opprettholde ønsket konsentrasjon av suspenderte faste stoffer (MLSS). Disse kontrollsløyfene øker operatørens arbeidsbelastning og energiforbruk. MBBR eliminerer flere av disse begrensningene direkte:
| Trekk | MBBR fordel |
| Slamretur | Ingen slamretursystem nødvendig |
| Slambulkingsrisiko | Eliminert av vedlagt-vekstdesign |
| Oppstartstid- | Betydelig raskere biofilmetablering |
| Utvidelsesevne | Øk fyllforholdet for å øke kapasiteten |
| Støtbelastningsmotstand | Biofilm beholder biomasse under overspenninger |
Tekniske spesifikasjoner for biofilmbærer
Ytelsen til et MBBR-system avhenger kritisk av kvaliteten og utformingen av biofilmbærermediet. For dette prosjektet, høy-polyetylen (HDPE) bærere med enspesifikt overflateareal over 800 m²/m³ble valgt. Dette betyr at hver kubikkmeter med bærere pakket inn i reaktoren gir det tilsvarende overflatearealet til en tennisbane for bakteriell kolonisering.
Nøkkelspesifikasjoner for bæremediene som er distribuert i dette prosjektet:
| Spesifikasjon | Verdi |
| Spesifikt overflateareal | >800 m²/m³ |
| Fyllingsforhold | 40% |
| Levetid | >10 år |
| Materiale | Virgin HDPE (UV-stabilisert) |
| Designfunksjoner | Høy slagfasthet, anti-tilstopping |
De40 % fyllforholdble valgt for å balansere behandlingskapasitet med hydraulisk effektivitet. Ved denne belastningen beveger bærere seg fritt gjennom reaktorvolumet uten døde soner eller kortslutning, samtidig som de gir rikelig med overflateareal for en robust biofilm. En godt-utformet retensjonsskjerm ved reaktorens utløp forhindrer tap av bærer samtidig som den lar behandlet vann og suspenderte faste stoffer passere gjennom til den sekundære klareren.
Konklusjon
Dette prosjektet viser at MBBR-teknologi er ensvært effektiv og påliteligløsning for industrielt avløpsvannbehandling, spesielt for industrier med svingende belastninger og variable mateegenskaper. Kombinasjonen av vedlagt-vekstbiologi med kompakt reaktordesign gjør det mulig for operatører å oppnå konsekvent overholdelse uten den operasjonelle kompleksiteten som vanligvis er forbundet med avanserte behandlingsteknologier.
Med90 % COD-fjerning, 95 % BOD-fjerning, og en driftskostnad på bare $0,35 per kubikkmeter, gir MBBR-tilnærmingen sterk økonomi sammen med pålitelig ytelse. Det 30 % mindre fotavtrykket sammenlignet med konvensjonelt aktivert slam frigjør verdifullt land for annen bruk, og transportørens10+ års levetidsikrer minimale erstatningskostnader over anleggets driftshorisont.
MBBR er spesielt egnet for:
Matforedlingsanleggmed sesongmessige og daglige produksjonssvingninger, der sjokk-belastningsmotstand er avgjørende for konsekvent overholdelse.
Kjemisk og farmasøytisk industriapplikasjoner som krever robust behandling av komplekse organiske avfallsstrømmer med varierende toksisitetsprofiler.
Kommunale avløpsoppgraderingsprosjekterhvor eksisterende infrastruktur må ettermonteres for høyere kapasitet eller strengere mål for fjerning av næringsstoffer uten å utvide det fysiske fotavtrykket.
Trenger du en pålitelig MBBR-løsning for ditt avløpsvannbehandlingsprosjekt?Utforsk hele utvalget vårt av biofilmbærermedier konstruert for høyt overflateareal, lang levetid og jevn hydraulisk ytelse.